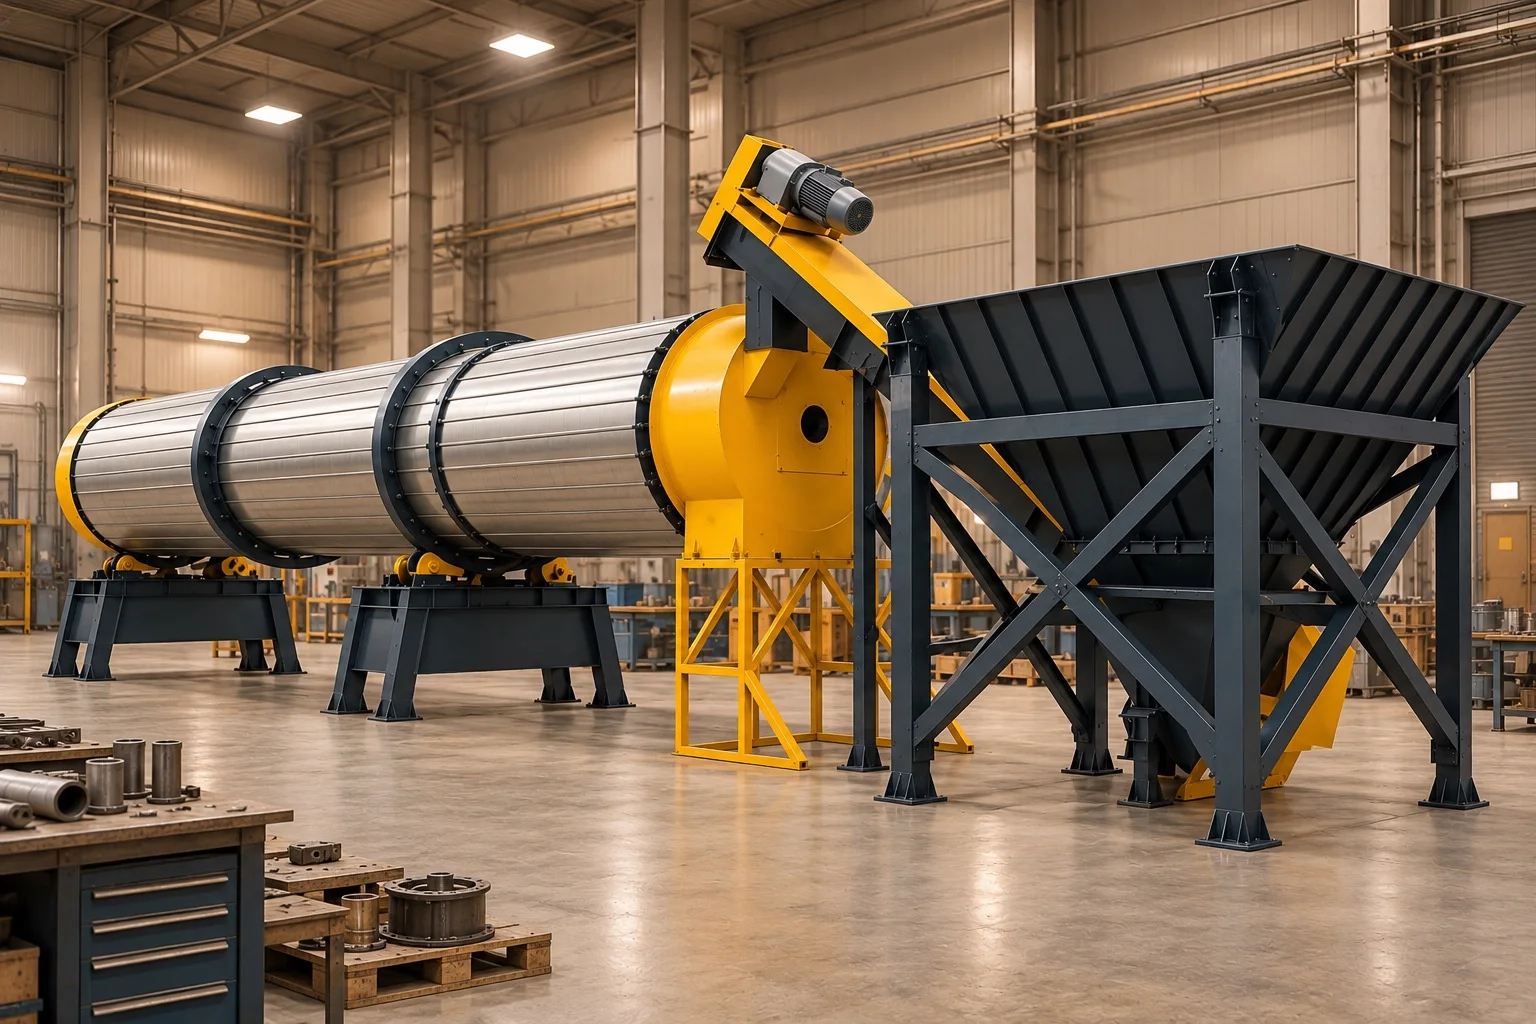
Döner kurutucu, dönen tambur içinde taşınan katının gazla doğrudan veya ısıtılmış yüzeyle dolaylı temasından yararlanarak nem uzaklaştırır. Boyutlandırma; kuru katı dengesi, birim zamanda buharlaştırılacak su, malzemenin kuruma davranışı, gerekli ısı aktarımı, gaz sistemi ve hedef çıkış koşulları birlikte doğrulanarak yapılır.
Döner kurutucu nedir?
Döner kurutucu; beslenen katıyı dönen silindirik bir gövde boyunca ilerletirken ısı ve kütle transferiyle nemini azaltan proses ekipmanıdır. Tasarımın görevi yalnız malzemeyi ısıtmak değil, hedef nemi ürün kalitesi ve tesis güvenliğiyle uyumlu biçimde sağlamaktır.
Kurutmanın fiziksel temeli
Isı, ıslak katıya aktarıldığında yüzeydeki ve gözeneklerdeki su buhar fazına geçer. Oluşan buharın çevredeki gaz fazına taşınması gerekir. Kuruma hızı bu nedenle yalnız sıcaklığa değil, malzeme içi nem hareketine, gazın nem taşıma kapasitesine, temas alanına ve süreye bağlıdır.
Tambur içinde malzeme nasıl hareket eder?
Tamburun dönmesi, eğimi ve iç elemanları katı yatağının eksen boyunca ilerlemesini sağlar. Kaldırıcı kanatlar malzemeyi alıp gaz akımı içine perde biçiminde bırakabilir; böylece katı–gaz temas alanı artar.
Kaldırıcı kanat / flight etkisi
Kanat geometrisi, doluluk ve malzemenin yığın davranışı; malzemenin hangi açıda boşaldığını, gazla temasını ve kalış süresi dağılımını etkiler. Hakemli çalışmalar bu değişkenlerin birlikte değerlendirilmesi gerektiğini gösterir; evrensel tek kanat geometrisi yoktur.
Kapasite neden yalnız ton/saat değildir?
Aynı yaş besleme debisine sahip iki malzeme, giriş ve hedef çıkış nemleri farklı olduğunda farklı miktarda suyun buharlaştırılmasını gerektirir. Bu nedenle kuru katı debisi korunarak nem dengesi kurulmalı; buharlaştırma yükü, ısı yükü ve gaz taşıma görevi birlikte hesaplanmalıdır.
Kütle dengesi önce gelir
Hesabın ıslak baz mı kuru baz mı kullandığı açıkça yazılmalıdır. Baz karışıklığı, ürün debisi ve uzaklaştırılacak su miktarında doğrudan hata üretir.
Direkt ve indirekt kurutma
| Yapı | Isı aktarımı | Seçimi etkileyen başlıklar |
|---|---|---|
| Direkt | Sıcak gaz malzemeyle temas eder | Ürün–gaz uyumu, emisyon, toz yükü, ısı ve kütle transferi |
| İndirekt | Isı bir yüzey üzerinden malzemeye geçer | Ürün izolasyonu, yüzey sıcaklığı, kirlenme, aktarım alanı ve temizlik |
Bu iki yaklaşım için ayrı ince makaleler oluşturulmadı; seçim mantığı bu ana rehberde korunarak konu çakışması önlendi.
Eş akış ve ters akış
Eş akışta sıcak gaz ve malzeme aynı yönde; ters akışta zıt yönde ilerler. Akış yönü; malzemenin sıcaklığa duyarlılığı, hedef ürün sıcaklığı, kuruma eğrisi, gaz koşulları ve enerji dengesi üzerinden seçilir.
Tek bir üstün düzen yoktur
Hakemli karşılaştırmalar iki düzenin performansının uygulama ve sınır koşullarına bağlı olduğunu gösterir. Başka bir malzemedeki sonuç, yeni projeye doğrudan tasarım değeri olarak taşınamaz.
Kalış süresi nasıl değerlendirilir?
Ortalama kalış süresi tek başına yeterli değildir; dağılımın genişliği, kısa devre yapan katı ve aşırı bekleyen fraksiyon da ürün nemini etkileyebilir. Tambur geometrisi, eğim, devir, kanat tasarımı, doluluk, katı debisi ve gaz hızı birlikte rol oynar.
Deney ve model birlikte
Temsili malzeme testleri, izleyici ölçümleri veya doğrulanmış proses modeli; teorik kalış süresini saha davranışıyla bağlamak için kullanılabilir. Bu sayfa kesin dakika değeri yayımlamaz.
Isı yükü ve gerçek sistem kayıpları
Ön değerlendirmede duyulur ısı Q_sens = m × Cp × ΔT, suyun faz değişimi için Q_evap = m_evap × h_fg biçiminde ifade edilebilir. Toplam gerçek görev; katı ve bağlı suyun ısıtılması, buharlaşma, proses gazının ısıtılması, gövde/kaçak/egzoz kayıpları ve çalışma rejimini de içerir.
Cp ve h_fg sıcaklığa ve koşullara bağlıdır. Bu ifadeler tek başına brülör gücü, yakıt tüketimi veya kurutucu ölçüsü belirlemez.
Seçim için gerekli mühendislik verileri
| Girdi | Doğrulanacak veri | Tasarım etkisi |
|---|---|---|
| Besleme | Normal/tasarım debisi ve değişkenlik | Kuru katı ve buharlaştırma yükü |
| Nem | Giriş/çıkış hedefi ve baz tanımı | Su dengesi ve ürün koşulu |
| Malzeme | Tane dağılımı, yoğunluk, yapışma, aşındırıcılık | Taşınma, kanat ve malzeme teması |
| Termal davranış | Isı kapasitesi, hassasiyet ve kuruma kinetiği | Sıcaklık sınırı ve kalış süresi |
| Gaz sistemi | Kaynak, debi, nem, sıcaklık ve basınç kaybı | Isı/kütle aktarımı ve fan görevi |
| Emisyon | Toz yükü, buhar ve olası bileşenler | Filtre, kanal ve güvenlik kapsamı |
| Saha | Yerleşim, bakım, yardımcı tesisler | Mekanik ve proses entegrasyonu |
Toz, gaz ve ürün toplama
Kurutucu çıkışındaki gaz, buharla birlikte taşınan ince katıları içerebilir. Kanal, siklon/filtre, fan, sızdırmazlık ve ürün toplama ekipmanı ortak bir basınç ve kütle dengesi içinde tasarlanır.
Kurutma sonrası proses
Kurutulmuş ürün öğütme veya hava sınıflandırmaya gidecekse artık nem, sıcaklık ve topaklanma koşulları sonraki ekipmanın besleme davranışını etkiler. Kurutucu ayarı ayrı bir ada değil, bağlı proses hedefinin parçasıdır.
Boyutlandırma ve teklif kontrol listesi
- Nem değerlerinin ıslak/kuru bazını sabitleyin
- Normal, tasarım ve geçici besleme debilerini ayırın
- Temsili numune ile kuruma ve yapışma davranışını doğrulayın
- Kuru katı ve su buharlaştırma dengesini kurun
- Ürün sıcaklığı ve termal hasar sınırını tanımlayın
- Direkt/indirekt ve akış yönünü proses gerekçesiyle seçin
- Kalış süresi ve iç elemanları malzeme hareketiyle doğrulayın
- Fan, filtre, kanal ve ısı kaynağını aynı sistemde hesaplayın
- Bakım, emisyon ve saha güvenliği koşullarını yerleşime ekleyin
Doğrulanmış proje verisi olmadan kesin kapasite, tambur ölçüsü, sıcaklık, devir, motor gücü, gaz debisi, kalış süresi veya verim yayımlanmaz.
