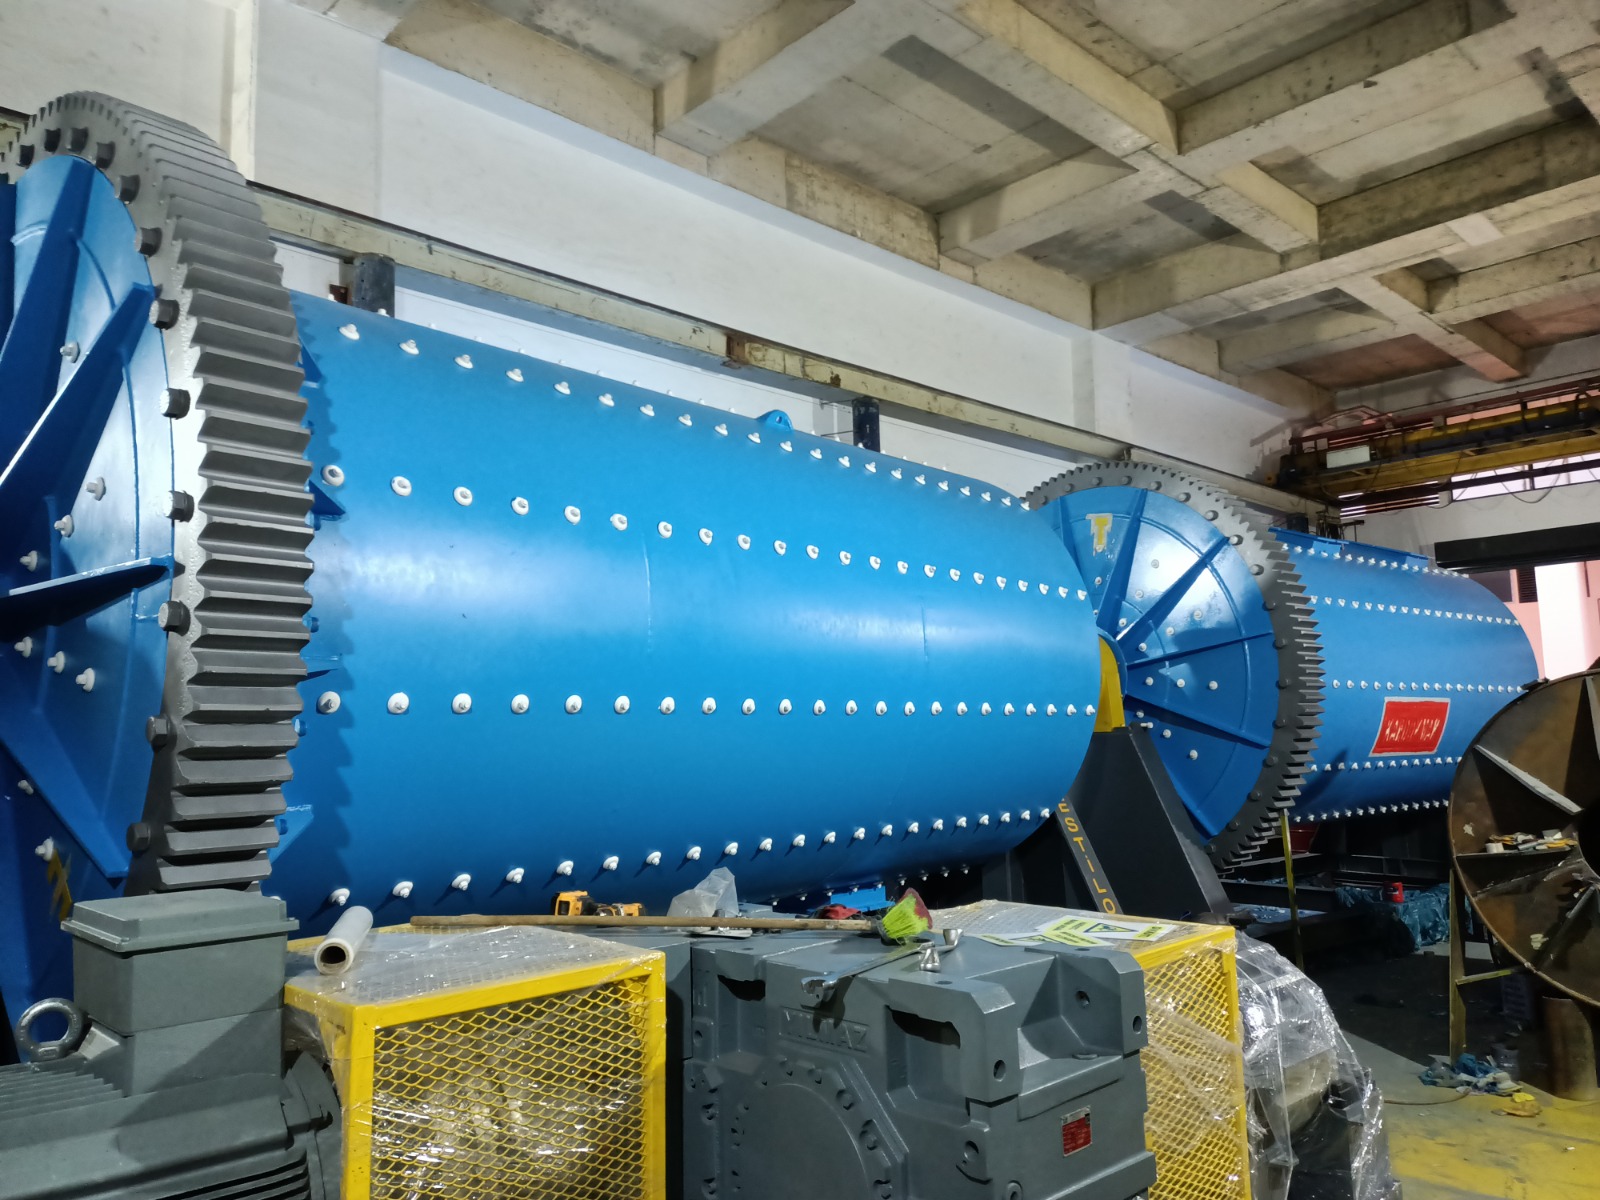
Bilyalı değirmen bakımı; astar ve bağlantıların, tahrik ve yataklamanın, yağlama sisteminin, sızdırmazlıkların, titreşim ile sıcaklık eğilimlerinin düzenli ve kayıtlı kontrolüne dayanır. Müdahale aralıkları ekipmana, göreve ve üretici talimatına göre belirlenir.
Güvenli bakımın temeli
Muayene veya müdahaleden önce enerji kaynaklarının güvenli biçimde izole edilmesi, dönen kütlenin emniyete alınması ve saha prosedürlerinin uygulanması gerekir. Bu içerik üretici bakım kılavuzunun veya yetkili risk değerlendirmesinin yerine geçmez.
Kayıt ve trend yaklaşımı
Tek bir ölçüm yerine aynı noktadan alınan karşılaştırılabilir titreşim, sıcaklık, yağ durumu ve aşınma kayıtlarının zaman içindeki eğilimi izlenir.
Astar ve bağlantı elemanları
Astar, değirmen gövdesini aşınmadan korur ve şarj hareketini etkiler. Düzensiz aşınma, gevşeme, çatlak, deformasyon veya bağlantı çevresinde kaçak belirtileri üretici kriterlerine göre değerlendirilmelidir.
Astar yönetimi
- Aşınma dağılımını konum bazında kaydedin
- Gözlenen değişimi ürün ve çalışma verileriyle karşılaştırın
- Bağlantı ve sızdırmazlık durumunu birlikte kontrol edin
- Değişim kararını kalan kesit, üretici limiti ve risk değerlendirmesiyle verin
Ömür değeri neden verilmez?
Astar ömrü; malzeme aşındırıcılığı, bilya şarjı, astar malzemesi/profili ve çalışma koşullarına bağlıdır. Doğrulanmış ekipman verisi olmadan saat veya ton cinsinden değer yayımlanmaz.
Tahrik, dişli-pinyon ve yataklama
Dişli temas izi, yüzey durumu, anormal ses, yağlama ve muhafaza koşulları; üretici prosedürüne göre kontrol edilir. Yataklarda sıcaklık ve titreşim eğilimleri, yağ sızıntısı ve bağlantı/hiza belirtileri birlikte değerlendirilir.
Hizalama ve balans işaretleri
Tek taraflı aşınma, tekrarlayan titreşim bileşenleri veya kaplin/temel bağlantılarındaki değişim hizalama ve balans incelemesini gerektirebilir. Kök neden ölçümle doğrulanmadan parça değişimi tek başına çözüm sayılmaz.
Yağlama, sıcaklık ve kaçaklar
Yağ seviyesi, basınç/akış göstergeleri, filtre durumu ve yağın görsel/analitik bulguları ilgili sistem talimatına göre izlenir. Sıcaklık artışı; yük, ortam, yağlama ve ölçüm noktası bağlamında değerlendirilmelidir.
Yağ tipi, değişim aralığı, alarm sıcaklığı veya tolerans yalnız doğrulanmış üretici dokümanından alınmalıdır; bu sayfada genel bir sayı verilmez.
Bakım kontrol matrisi
| Kontrol alanı | İzlenecek genel belirti | Doğrulama yaklaşımı |
|---|---|---|
| Astar | Düzensiz aşınma, çatlak, gevşeme | Ölçüm kaydı ve üretici limiti |
| Bağlantılar | Gevşeme, deformasyon, kaçak | Onaylı sıkma ve muayene prosedürü |
| Dişli-pinyon | Temas izi, yüzey, ses, yağlama | Üretici temas/yağlama kriteri |
| Yataklama | Titreşim, sıcaklık, yağ durumu | Trend ve kök neden analizi |
| Sızdırmazlık | Toz, ürün veya yağ kaçağı | Kaynağın tespiti ve uygun parça |
| Temel/kaplin | Hareket, hiza veya bağlantı işareti | Ölçüm ve hizalama kontrolü |
Bakım planı nasıl oluşturulur?
- Ekipman ve bileşen üreticisinin kılavuzunu esas alın
- Kritik kontrol noktalarını benzersiz kimlikle tanımlayın
- İşletme ve duruş muayenelerini risk bazında ayırın
- Ölçüm yöntemini ve referans koşulunu sabitleyin
- Değişimleri proses verileriyle ilişkilendirin
- Bulgular için sorumluluk, aksiyon ve kapanış kaydı tutun
Bu yaklaşım sabit bir periyot, astar/rulman ömrü, yağ değişim saati veya kabul toleransı tanımlamaz; bunlar yalnız ekipman ve saha için doğrulanmış dokümanlardan alınır.