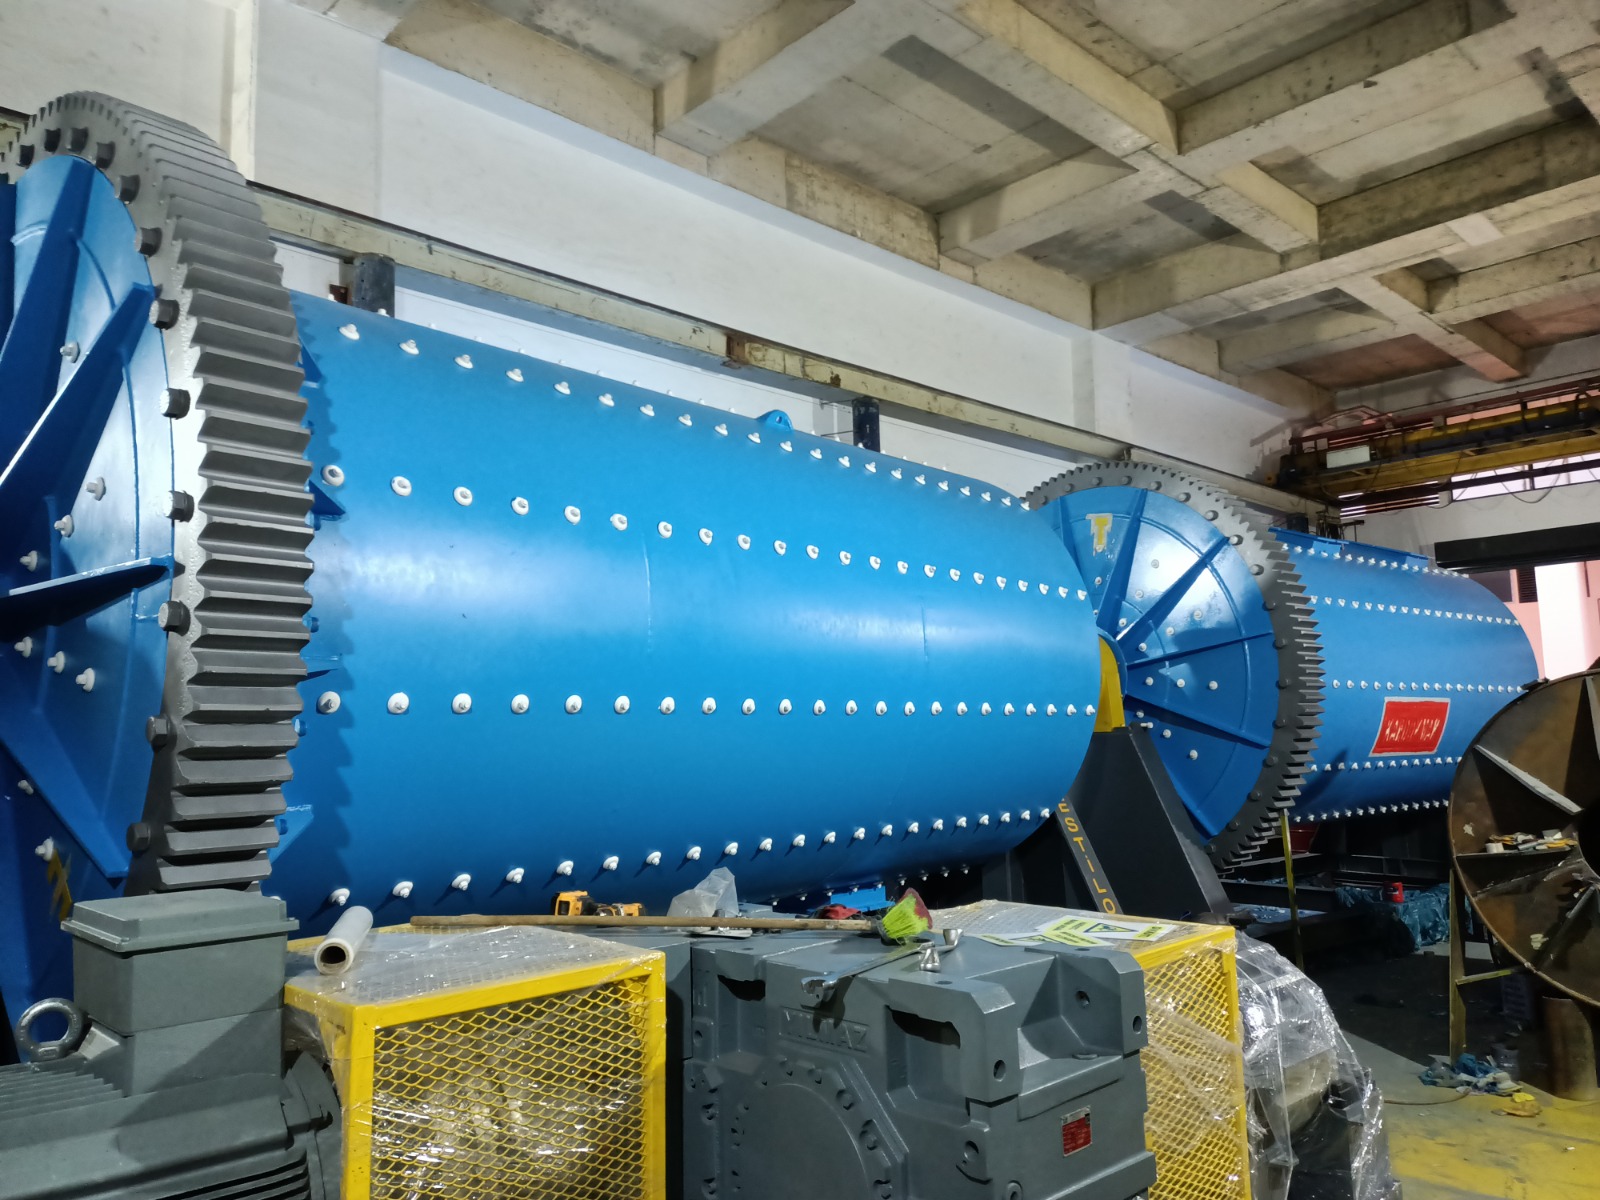
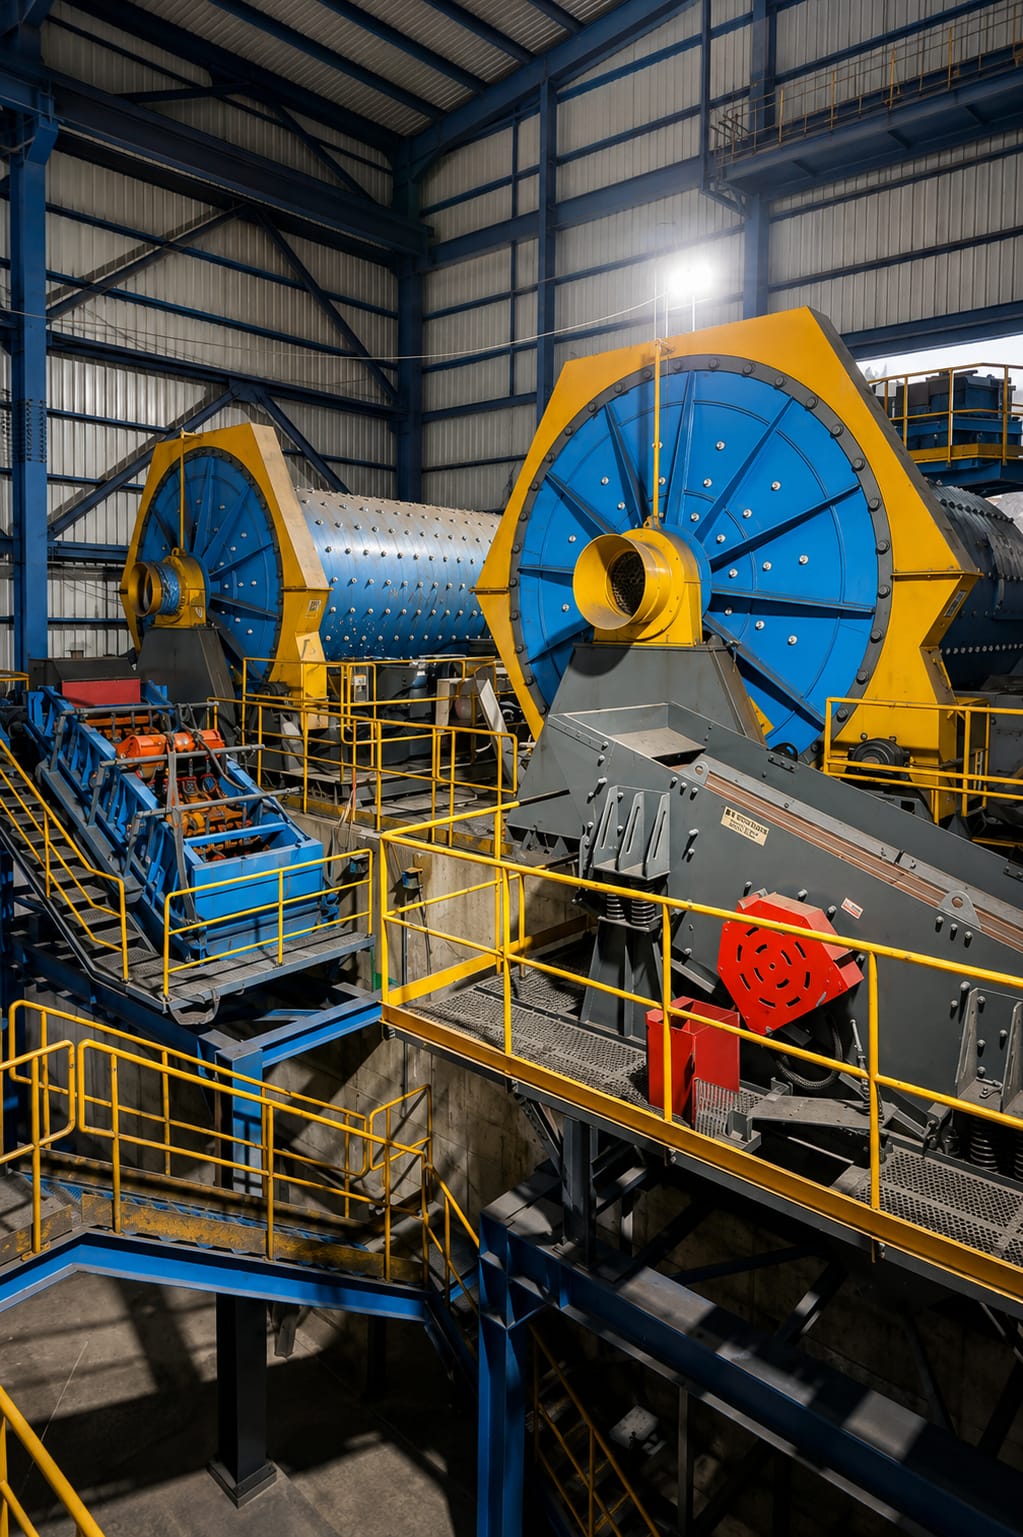
Kritik hız, idealize edilmiş bir bilyanın merkezkaç etkisiyle tambur iç yüzeyinde ayrılmadan kalacağı sınır hızdır. Bilya şarjı ise değirmendeki öğütme ortamının miktar ve boyut dağılımını ifade eder; ikisi de tek bir evrensel işletme yüzdesine indirgenemez.
Kritik hız nedir ve neden önemlidir?
Kritik hız, tambur içindeki bir öğütme elemanının yerçekimi etkisiyle düşmek yerine iç yüzeyle birlikte dönmeye başladığı ideal sınırı ifade eder. Sınırın kendisi bir çalışma talimatı değil, hareket rejimini anlamak için kullanılan mekanik referanstır.
Düşük hızdaki davranış
Hız azaldıkça şarjın kaldırılması ve düşme yüksekliği değişir. Darbe ve sürtünmenin göreli katkısı; astar profili, doluluk ve malzemeyle birlikte değerlendirilir.
Kritik hıza yaklaşım
Kritik sınıra yaklaşırken bilyaların tambur iç yüzeyini izleme eğilimi artar. Bu durumun proses sonucu yalnız hızla açıklanamaz; gerçek şarj hareketi ve değirmen geometrisi izlenmelidir.
Kritik hız bağıntısı
Metre cinsinden çaplar için yaygın idealize bağıntı Nc = 42,3 / √(D − d) biçimindedir.
Değişkenler
- Nc: kritik hız, dev/dak (rpm)
- D: astar iç yüzeyine göre etkin iç değirmen çapı, m
- d: değerlendirmedeki bilya çapı, m
Kabuller ve sınırlar
Bağıntı, tek bir bilyanın dairesel tambur içindeki ideal hareketine dayanan mekanik bir referanstır. Astar profili, gerçek şarj dağılımı, malzeme yatağı ve proses dinamiği formülde doğrudan temsil edilmez.
- D ve d aynı uzunluk biriminde kullanılmalıdır
- Sonuç rpm cinsindedir
- Hesaplanan Nc tek başına işletme devir ayarı değildir
- Estilo ekipmanı için doğrulanmış devir değeri proje verileriyle belirlenir
Bağıntı North Carolina State University Mineral Research Laboratory'nin Grinding Operations Design teknik dokümanı ile Bond'un özgün çalışmasındaki kritik hız tanımı üzerinden doğrulanmıştır.
Öğütme ortamının hareket rejimi
Tambur, astar ve şarj etkileşimi; kayma, yuvarlanma, kademeli düşme ve daha yüksek enerjili düşme davranışlarını birlikte oluşturabilir. Darbe ile abrazyonun göreli payı, ürün hedefi ve malzeme davranışına göre değişir.
Darbe ve sürtünme
Darbe daha yüksek göreli hız farklarıyla, sürtünme ve abrazyon ise temas ve kayma hareketleriyle ilişkilidir. Her ikisini de tek bir devir değeriyle optimize etmek mümkün değildir.
Bilya şarjı ve doluluk
Bilya şarjı, değirmene yüklenen öğütme ortamının toplam miktarını ve boyut bileşimini ifade eder. Hacimsel doluluk ise şarjın değirmen iç hacmine göre nasıl ifade edildiğini tanımlayan bir tasarım/işletme değişkenidir.
Bilya boyutu dağılımı
İri ve ince bilyaların temas sayısı, darbe enerjisi ve aşınma davranışı farklıdır. Uygun dağılım besleme, ürün hedefi ve değirmen geometrisine göre belirlenir.
Kesin doluluk talimatı neden verilmez?
Model, çap, astar, boşaltma ve malzeme verileri doğrulanmadan sabit bir doluluk yüzdesi güvenli veya teknik bir seçim kuralı değildir.
Kapasite ve enerjiyle bağlantı
Hız ve şarj; çekilen güç, malzeme yatağı, kalış süresi ve ürün dağılımıyla etkileşir. Daha yüksek hız veya daha fazla bilya otomatik olarak daha yüksek doğru kapasite anlamına gelmez; aşınma, taşınım ve sınıflandırma etkileri de değerlendirilir.
Gerçek işletme set değerleri; üretici dokümanı, devre ölçümleri, titreşim/sıcaklık takibi ve proses performansıyla doğrulanmalıdır.