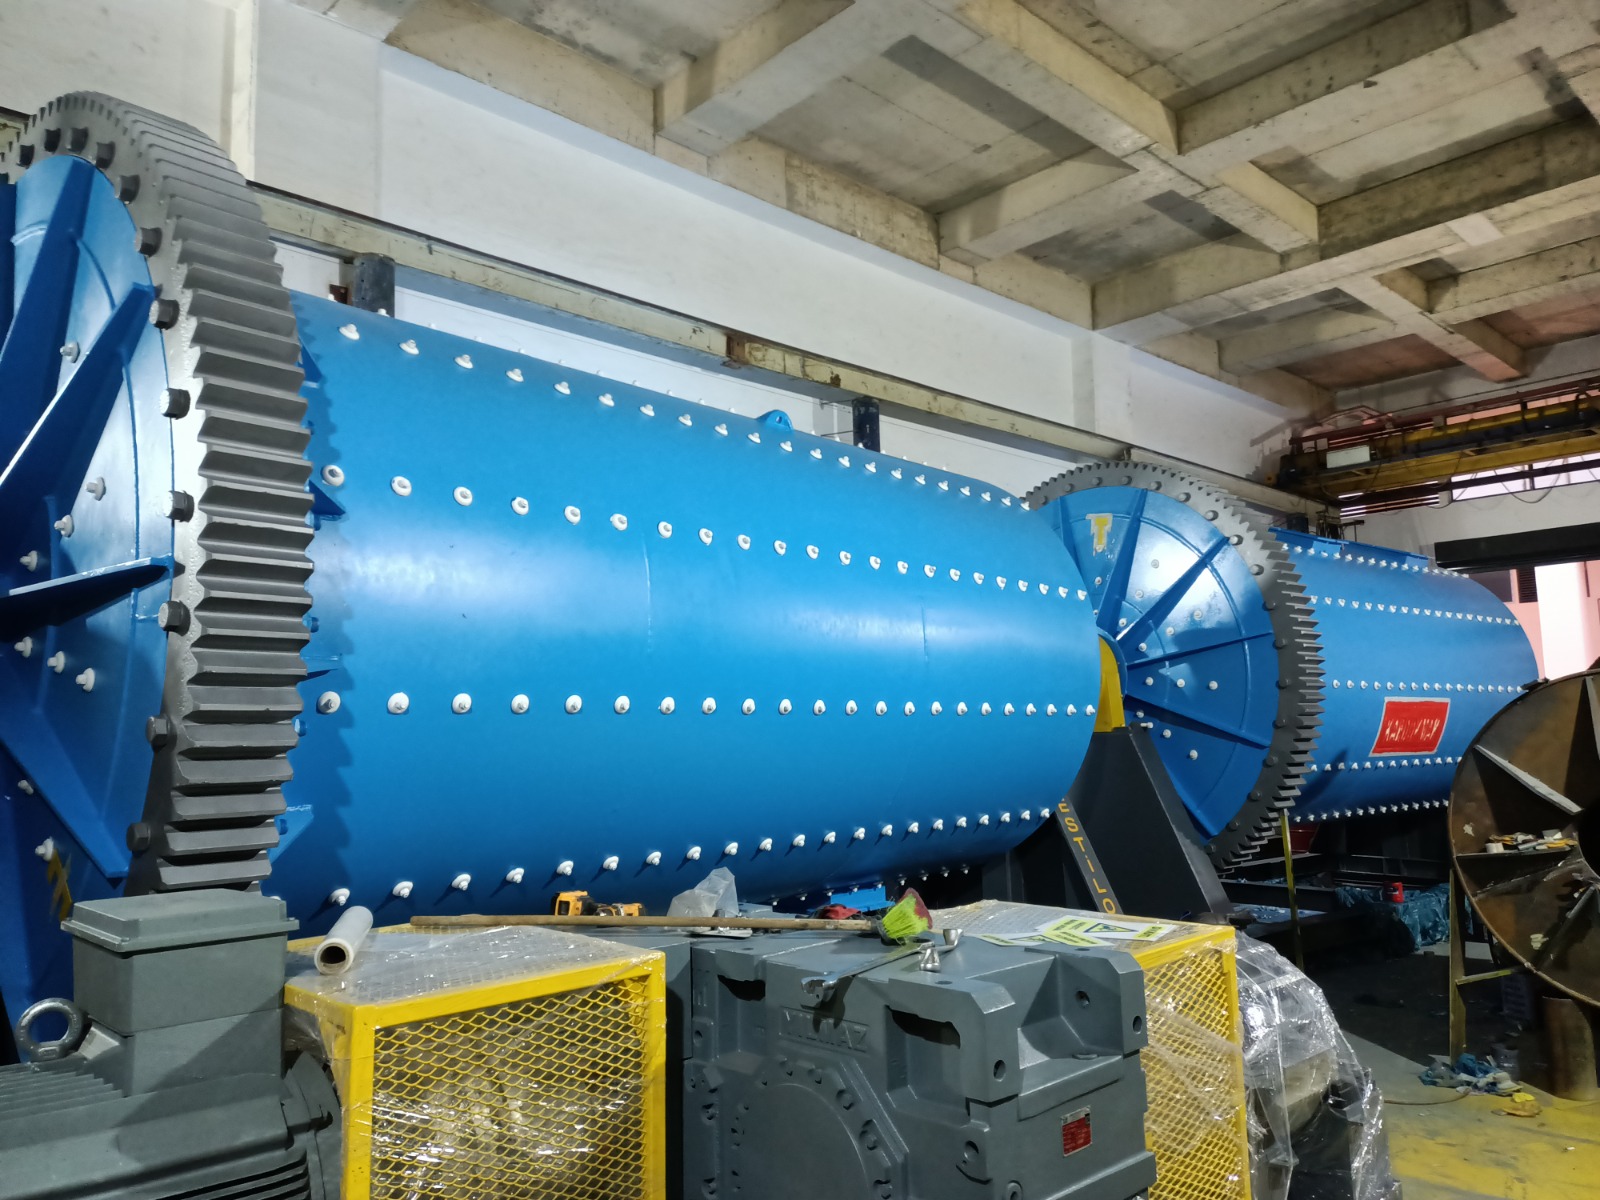
Bilyalı ve çubuklu değirmenler arasındaki temel fark öğütme medyasıdır. Çubuklar daha çizgisel temas üretirken bilyalar daha çok noktasal ve çok yönlü temas oluşturur; bu nedenle doğru seçim hedef ürüne ve prosese bağlıdır.
Temel farklar
| Kriter | Bilyalı değirmen | Çubuklu değirmen |
|---|---|---|
| Öğütme medyası | Farklı boyutlarda bilyalar | Boyuna yerleşen çubuklar |
| Baskın temas biçimi | Noktasal ve çok yönlü temas | Hat teması ve iri taneler arasında daha seçici etkileşim |
| Yaygın devre görevi | İnce öğütme ve kontrollü son ürün görevleri | Uygun beslemede kaba/ara öğütme veya bilyalı değirmen öncesi hazırlık |
| Ürün dağılımı eğilimi | İnce ürün üretimine elverişli | Uygun görevde aşırı ince oluşumunu sınırlamaya yardımcı olabilir |
| Temel test girdisi | Malzemeye ve devreye uygun bilyalı değirmen öğütülebilirlik verisi | Malzemeye ve devreye uygun çubuklu değirmen öğütülebilirlik verisi |
| Devre ilişkisi | Açık veya sınıflandırmalı kapalı devre | Açık devre veya sonraki öğütme kademesini besleyen devre |
| Karar temeli | Hedef incelik, kapasite, enerji ve sınıflandırma | Besleme üst boyutu, hedef dağılım, çubuk geometrisi ve sonraki kademe |
Temas mekanizması ürün dağılımını nasıl etkiler?
Çubukların boyuna ve birbirine paralel hareket eğilimi, iri parçacıkları çubuklar arasındaki temas bölgesine alma olasılığını artırabilir. Bilyalar ise daha fazla sayıdaki noktasal temasla ince öğütme görevlerine elverişlidir.
Bu genel davranış, her malzemede aynı sonucu garanti etmez. Cevher dokusu, kırılma karakteri, besleme dağılımı, değirmen geometrisi ve çalışma koşulları ürün dağılımını birlikte belirler.
Aşırı öğütme iddiasının sınırı
Çubuklu değirmenin uygun görevde aşırı ince oluşumunu sınırlayabilmesi bir seçim avantajı olabilir; ancak doğrulanmış test olmadan belirli bir incelik, verim veya iyileşme yüzdesi vaat edilemez.
Devredeki görev farkı
Çubuklu değirmen, uygun bir akış şemasında daha kontrollü ara ürün üretmek veya bilyalı değirmen öncesi besleme hazırlamak için değerlendirilebilir. Bilyalı değirmen ise çoğunlukla daha ince hedef ürünü oluşturan sonraki kademe olarak konumlandırılır.
Seri kullanım
Rod–ball dizilimi tek geçerli çözüm değildir. Kırma, sınıflandırma ve sonraki proses gereksinimleri alternatif akış şemalarıyla birlikte değerlendirilir.
Seçim yaklaşımı
- Hedef tane boyutu dağılımını ve sonraki prosesi tanımlayın
- Besleme üst boyutunu ve dağılımını doğrulayın
- Malzemeye uygun öğütülebilirlik ve aşınma testlerini belirleyin
- Açık/kapalı devre ile sınıflandırma görevini tanımlayın
- Aşırı ince oluşumu riskini ürün kalite hedefiyle değerlendirin
- Çubuk ve bilya tüketimi, bakım ve kullanılabilirliği karşılaştırın
- Tüm hattın enerji ve malzeme akışını birlikte modelleyin
Bu karşılaştırma ön seçim içindir; nihai değirmen çapı, boyu, güç ve kapasite test verisi ile üretici mühendisliği gerektirir.